- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
Thép Cr V là tên gọi tắt của nhóm thép hợp kim crom – vanadi, thứ vật liệu mà thợ cơ khí gặp hằng ngày trên thân cờ lê, đầu tuýp, lục giác và nhíp xe tải. Chữ Cr V dập nổi trên dụng cụ chỉ nói được một nửa câu chuyện: nó cho biết hai nguyên tố hợp kim chính, nhưng không cho biết mác thép cụ thể, cũng không cho biết chi tiết đó đã qua chế độ nhiệt luyện nào.
Khoảng cách giữa hai điều đó là chỗ phát sinh sai lệch khi mua hàng. Cùng mang nhãn Cr V, một cây cờ lê tôi ram đúng quy trình và một cây chỉ tôi qua loa cho khác nhau tới hàng chục đơn vị độ cứng. Bài viết này của Vinh Phú trình bày thành phần hoá học theo từng tiêu chuẩn, bảng quy đổi mác thép, chế độ nhiệt luyện chuẩn và ranh giới sử dụng giữa Cr V với hai nhóm thép hay bị đem ra so sánh nhầm.
Thép Cr V là gì và hai nguyên tố hợp kim làm được việc gì
Cr V viết đầy đủ là Chromium – Vanadium, tức thép hợp kim có hai nguyên tố crom và vanadi được đưa vào có chủ đích, trên nền thép cacbon trung bình khoảng 0,5% C. Đây là nhóm thép lò xo và thép chế tạo dụng cụ, không phải thép kết cấu xây dựng.
Crom làm hai việc. Nó tăng độ thấm tôi, nghĩa là khi tôi một chi tiết dày, phần lõi cũng chuyển được sang tổ chức mactenxit chứ không chỉ riêng lớp vỏ ngoài. Crom cũng tạo carbide cứng, giúp bề mặt chống mài mòn khi chi tiết cọ xát liên tục — đúng thứ một đầu tuýp phải chịu mỗi lần ăn vào đai ốc.
Vanadi làm mịn hạt. Hạt tinh thể nhỏ lại thì độ dai va đập tăng và giới hạn mỏi tăng theo, nên chi tiết chịu được nhiều chu kỳ tải lặp hơn trước khi nứt. Carbide vanadi còn bền ở nhiệt độ cao, giúp thép không mất độ cứng quá nhanh khi ram hoặc khi chi tiết nóng lên trong lúc làm việc.
Một hiểu nhầm khá phổ biến cần nói rõ ngay: thép Cr V không phải thép không gỉ. Hàm lượng crom trong nhóm này chỉ nằm quanh 0,8 – 1,2%, trong khi ngưỡng để thép hình thành lớp màng thụ động chống gỉ là từ 10,5% crom trở lên. Dụng cụ Cr V để ẩm vẫn gỉ bình thường, và đó là lý do nhà sản xuất phải mạ crom bóng hoặc phủ dầu bảo quản lên bề mặt. Chi tiết về cơ chế gỉ, quý khách có thể đọc thêm bài thép có bị gỉ không.
Thành phần hoá học của thép Cr V theo bốn tiêu chuẩn
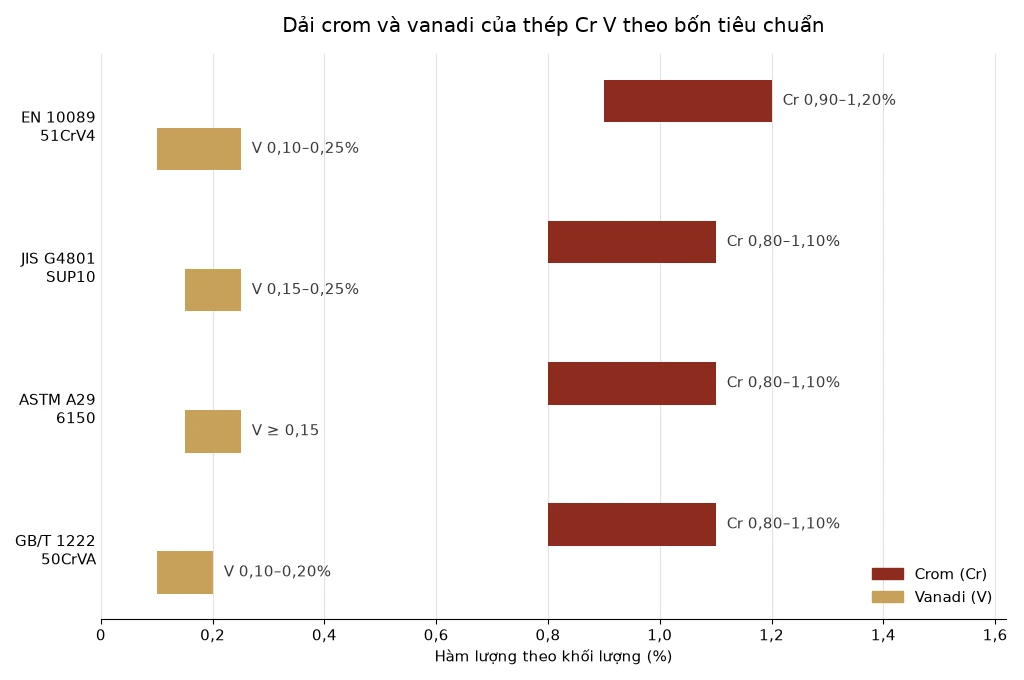
Mỗi nước quy định một dải thành phần riêng cho cùng một họ thép Cr V. Bảng dưới đây đặt bốn tiêu chuẩn cạnh nhau để khách hàng đối chiếu khi đọc chứng chỉ CQ của lô hàng.
| Tiêu chuẩn – mác thép | C (%) | Si (%) | Mn (%) | Cr (%) | V (%) | P (%) | S (%) |
|---|---|---|---|---|---|---|---|
| EN 10089 – 51CrV4 (1.8159) | 0,47 – 0,55 | ≤ 0,40 | 0,70 – 1,10 | 0,90 – 1,20 | 0,10 – 0,25 | ≤ 0,025 | ≤ 0,025 |
| JIS G4801 – SUP10 | 0,47 – 0,55 | — | 0,65 – 0,95 | 0,80 – 1,10 | 0,15 – 0,25 | — | — |
| ASTM A29 – 6150 | 0,48 – 0,53 | — | 0,70 – 0,90 | 0,80 – 1,10 | ≥ 0,15 | — | — |
| GB/T 1222 – 50CrVA | 0,46 – 0,54 | — | — | 0,80 – 1,10 | 0,10 – 0,20 | — | — |
Ô ghi dấu gạch là chỉ tiêu không nằm trong tài liệu đối chiếu mà Vinh Phú dùng để lập bảng này, không phải tiêu chuẩn đó bỏ trống chỉ tiêu. Khi cần con số đầy đủ cho một lô cụ thể, hãy đọc thẳng bản CQ của nhà máy: chứng chỉ ghi thành phần thực đo của từng mẻ nấu, chính xác hơn dải quy định của tiêu chuẩn.
Ba con số đáng chú ý khi đọc bảng. Cacbon quanh 0,5% xếp nhóm này vào thép cacbon trung bình, đủ cao để tôi cứng nhưng chưa cao tới mức giòn như thép dụng cụ. Crom dưới 1,2% khẳng định lại điều đã nói ở trên, đây không phải thép không gỉ. Vanadi chỉ từ 0,10 đến 0,25%, một lượng rất nhỏ nhưng đủ để đổi hẳn cỡ hạt và độ bền mỏi — vanadi là nguyên tố đắt, nhà máy không cho thừa.
Bảng quy đổi mác thép Cr V giữa các tiêu chuẩn
Khi làm việc với bản vẽ nước ngoài hoặc đặt hàng nhập khẩu, cùng một loại thép sẽ xuất hiện dưới nhiều ký hiệu khác nhau. Bảng quy đổi dưới đây giúp khách hàng không đặt nhầm mác.
| Hệ tiêu chuẩn | Ký hiệu mác thép Cr V |
|---|---|
| DIN / EN (Đức, châu Âu) | 50CrV4 · 51CrV4 · số hiệu vật liệu 1.8159 |
| AISI / SAE (Hoa Kỳ) | 6150 |
| JIS (Nhật Bản) | SUP10 |
| GB (Trung Quốc) | 50CrVA |
| BS (Anh) | 735A50 · 735A51 · EN47 |
| AFNOR (Pháp) | 50CV4 |
Hai ký hiệu 50CrV4 và 51CrV4 hay đứng cạnh nhau trong cùng một tài liệu và cùng trỏ về số hiệu vật liệu 1.8159. Chữ số đầu là hàm lượng cacbon tính theo phần vạn, nên 50 và 51 chỉ là hai cách làm tròn cùng một dải 0,47 – 0,55% C.
Ký hiệu SUP của Nhật đáng chú ý riêng: SUP là viết tắt của nhóm thép lò xo trong tiêu chuẩn JIS G4801. Điều này nói lên công năng gốc của họ thép Cr V — nó sinh ra để làm lò xo và nhíp, việc dùng làm dụng cụ cầm tay là ứng dụng mở rộng về sau.
Chế độ nhiệt luyện chuẩn của thép Cr V
Thép Cr V mua về ở trạng thái ủ thì mềm, độ cứng chỉ quanh 197 HB. Toàn bộ độ cứng và độ dai mà nhóm thép này nổi tiếng chỉ xuất hiện sau khi tôi và ram đúng chế độ. Bảng dưới tổng hợp thông số cho mác 6150 / 51CrV4 / SUP10.
| Công đoạn | Nhiệt độ | Thời gian giữ nhiệt | Làm nguội |
|---|---|---|---|
| Ủ mềm | 595 – 740 °C | 2 giờ | nguội trong không khí |
| Ủ hoàn toàn | 815 °C | theo chiều dày | nguội chậm, độ cứng đạt khoảng 197 HB |
| Thường hoá | 900 °C | theo chiều dày | nguội trong không khí |
| Tôi | 845 – 900 °C | 10 – 30 phút | tôi trong dầu, hạ xuống khoảng 65 °C |
| Ram | 205 – 650 °C (thông dụng 400 – 600 °C) | 1 giờ cho mỗi 25 mm chiều dày | theo quy trình của xưởng nhiệt luyện |
Có một nguyên tắc trong bảng trên mà xưởng nào cũng nhắc thợ mới: ram ngay sau khi tôi, đừng để chi tiết nguội hẳn rồi mới xếp lịch ram hôm sau. Sau khi tôi, thép đang ở trạng thái ứng suất dư rất cao và giòn, để lâu là nứt tự phát.
Về cơ tính sau nhiệt luyện, mác 50CrVA theo GB/T 1222 dùng cho lò xo chịu tải cao đạt giới hạn bền kéo 1.275 – 1.470 MPa, giới hạn chảy từ 1.128 MPa trở lên, độ cứng 40 – 45 HRC và giới hạn mỏi từ 550 MPa trở lên. Dải độ cứng này là cho chi tiết lò xo; dụng cụ cầm tay thường được ram ở nhiệt độ thấp hơn để lấy độ cứng cao hơn, đổi lại độ dai giảm.
Điểm cần lưu ý khi đặt gia công: nhóm thép Cr V có tính hàn kém và rủi ro nứt khi hàn khá cao. Chi tiết nào bắt buộc phải hàn thì phải nung nóng sơ bộ và xử lý nhiệt sau hàn, hoặc tốt hơn là đổi sang mác thép khác ngay từ khâu thiết kế.
Thép Cr V khác thép Cr Mo và thép cacbon thường ở chỗ nào
Ba nhóm này hay bị đặt cạnh nhau trên cùng một báo giá, nên cần phân định rõ ranh giới sử dụng.
So với thép Cr Mo (molypden thay chỗ vanadi, tiêu biểu là SCM440 hay 4140): molypden chống giòn ram và giữ cơ tính tốt hơn ở nhiệt độ cao, đổi lại vật liệu dẻo dai hơn nhưng bề mặt không cứng bằng. Đó là lý do đầu khẩu dùng với súng siết hơi thường làm bằng Cr Mo — nó chịu được xung va đập lặp mà không vỡ, chấp nhận mòn nhanh hơn. Ngược lại, dụng cụ vặn tay chọn Cr V vì ưu tiên giữ cạnh sắc nét trong lòng khẩu, tránh trờn bu lông.
So với thép cacbon thường như C45 hay CT3: không có crom nên độ thấm tôi kém, tôi một chi tiết dày thì chỉ cứng lớp vỏ. Không có vanadi nên hạt thô hơn và giới hạn mỏi thấp hơn. Bù lại giá rẻ hơn nhiều và hàn được dễ dàng, nên đây mới là nhóm dùng cho kết cấu xây dựng.
Vậy chọn cái nào? Ba câu trả lời gọn:
- Dụng cụ vặn tay, lò xo, nhíp, chi tiết chịu tải lặp: chọn Cr V.
- Dụng cụ dùng với máy siết, chi tiết chịu nhiệt và áp lực: chọn Cr Mo.
- Dầm, cột, sàn, khung nhà xưởng — mọi kết cấu hàn: chọn thép cacbon kết cấu, không dùng Cr V. Mác thông dụng cho nhóm này là thép SS400, và phân loại đầy đủ nằm trong bài thép cacbon kết cấu.
Ranh giới cuối cùng là ranh giới quan trọng nhất với phần lớn khách hàng của Vinh Phú. Một cán bộ vật tư đang mua thép cho khung nhà xưởng ở Hà Nội sẽ không cần đến Cr V, dù nghe qua thì thép hợp kim có vẻ là lựa chọn an toàn hơn. Thép hợp kim đắt hơn, không hàn được như ý, và cơ tính của nó chỉ phát huy sau nhiệt luyện — ba điều đều bất lợi cho một kết cấu hàn tại công trường.
Ứng dụng thực tế của thép Cr V
Dụng cụ cầm tay. Cờ lê, đầu tuýp tay, chìa lục giác, tô vít, kìm, cần trượt — nhóm sản phẩm gắn liền với cái tên Cr V trong nhận thức của thợ. Yêu cầu ở đây là giữ hình dạng cạnh làm việc qua hàng nghìn lần siết, đúng sở trường của tổ hợp crom và vanadi.
Lò xo và nhíp. Ký hiệu SUP10 của JIS đã nói rõ nhóm công năng này. Nhíp ô tô tải, lò xo van động cơ, lò xo xoắn chịu tải cao đều dùng họ thép Cr V nhờ giới hạn mỏi cao và khả năng đàn hồi ổn định sau nhiều chu kỳ nén.
Chi tiết máy chịu ứng suất lớn. Trục truyền, bánh răng, trục chốt và các chi tiết cơ khí chịu tải nặng trong ngành ô tô nằm trong danh mục ứng dụng tiêu chuẩn của mác 6150 và 51CrV4.
Dao và lưỡi cắt công nghiệp. Một số loại lưỡi cắt, dao chặt và chi tiết cắt gọt nhẹ dùng Cr V, tuy nhóm khuôn dập nguội chuyên dụng thì thuộc về dòng thép công cụ khác — quý khách có thể so sánh với bài thép SKD11 để thấy khác biệt về hàm lượng crom giữa hai nhóm.
Lưu ý khi mua và gia công thép Cr V tại Hà Nội
Đọc CQ trước khi nhận hàng. Chứng chỉ chất lượng phải ghi rõ mác thép, số lô, số mẻ nấu và thành phần thực đo. Đối chiếu cột crom và vanadi với bảng tiêu chuẩn ở trên; lệch ra ngoài dải là hàng không đúng mác, bất kể nhãn dán ghi gì.
Xác định trạng thái giao hàng. Hỏi rõ thép giao ở trạng thái ủ hay đã tôi ram. Hai trạng thái khác nhau hoàn toàn về độ cứng, về khả năng gia công cắt gọt và về giá. Xưởng định tự nhiệt luyện thì phải mua ở trạng thái ủ.
Quy cách phổ biến. Thép Cr V lưu thông chủ yếu ở ba dạng: tròn đặc, dẹt và băng cuộn. Với dạng tròn đặc, khách hàng có thể tham khảo trước dải quy cách và cách tính khối lượng trong bài thép tròn đặc.
Thời gian giao tại Hà Nội và miền Bắc. Thép hợp kim theo mác không phải mặt hàng tồn kho thường xuyên như thép ống hay thép hình. Vinh Phú có đội xe tải riêng giao trong nội thành Hà Nội và các tỉnh lân cận như Bắc Ninh, Hưng Yên, Vĩnh Phúc, Hải Dương; với mặt hàng đặt theo mác và theo quy cách, quý khách nên báo trước để bộ phận kinh doanh kiểm tra nguồn và chốt lịch giao cụ thể. Vinh Phú cũng nhận cắt và gia công theo bản vẽ.
Câu hỏi thường gặp về thép Cr V
1. Thép Cr V có bị gỉ không?
Có. Hàm lượng crom 0,8 – 1,2% thấp hơn nhiều so với ngưỡng 10,5% cần thiết để tạo lớp màng thụ động chống ăn mòn. Dụng cụ Cr V phải được mạ, phủ dầu hoặc lau khô sau khi dùng, nhất là trong điều kiện độ ẩm cao của mùa nồm miền Bắc.
2. Thép Cr V và thép SKD11 khác nhau thế nào?
Khác nhau ở hàm lượng crom và ở công năng. SKD11 là thép công cụ làm khuôn dập nguội với crom từ 11 đến 13%, tôi cứng tới 58 – 62 HRC, thiên về chống mài mòn tối đa. Thép Cr V có crom quanh 1%, cân bằng giữa độ cứng và độ dai, phù hợp với chi tiết chịu va đập và tải lặp.
3. Có hàn được thép Cr V không?
Hàn được nhưng không nên. Nhóm thép này có tính hàn kém với rủi ro nứt cao ở vùng ảnh hưởng nhiệt. Nếu buộc phải hàn thì cần nung nóng sơ bộ và xử lý nhiệt sau hàn, và chi tiết đó nên được tính lại về mặt kết cấu.
4. Mua thép Cr V ở Hà Nội cần chuẩn bị thông tin gì?
Bốn thông tin đủ để bộ phận kinh doanh báo giá chính xác: mác thép theo tiêu chuẩn nào (6150, 51CrV4, SUP10 hay 50CrVA), dạng và quy cách (tròn đặc đường kính bao nhiêu, dẹt khổ bao nhiêu), khối lượng đặt, và trạng thái mong muốn là ủ hay đã tôi ram.
Liên hệ tư vấn vật tư thép tại Vinh Phú
Giá thép thay đổi theo ngày và theo từng lô nhập, nên bài viết này không đưa bảng giá cố định — một con số không kèm mốc thời gian sẽ sai sau vài tuần. Khách hàng cần báo giá theo đúng mác và quy cách, hoặc cần tư vấn chọn vật liệu cho một chi tiết cụ thể, vui lòng liên hệ trực tiếp qua điện thoại hoặc Zalo theo hai số dưới đây để nhận mức giá giao tại Hà Nội của hôm nay:
- Ms Tâm: 0933.710.789
- Mr Diện: 0934.297.789
Danh mục Vinh Phú đang phân phối cho công trình tại Hà Nội và miền Bắc gồm thép ống, thép ống đúc, thép hộp, thép hình, thép tấm, inox và vật tư khoan nhồi, đầy đủ CO và CQ. Để nắm tổng quan cách phân loại và gọi tên các nhóm thép trên thị trường, quý khách có thể đọc thêm bài các loại thép phổ biến hiện nay.