- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
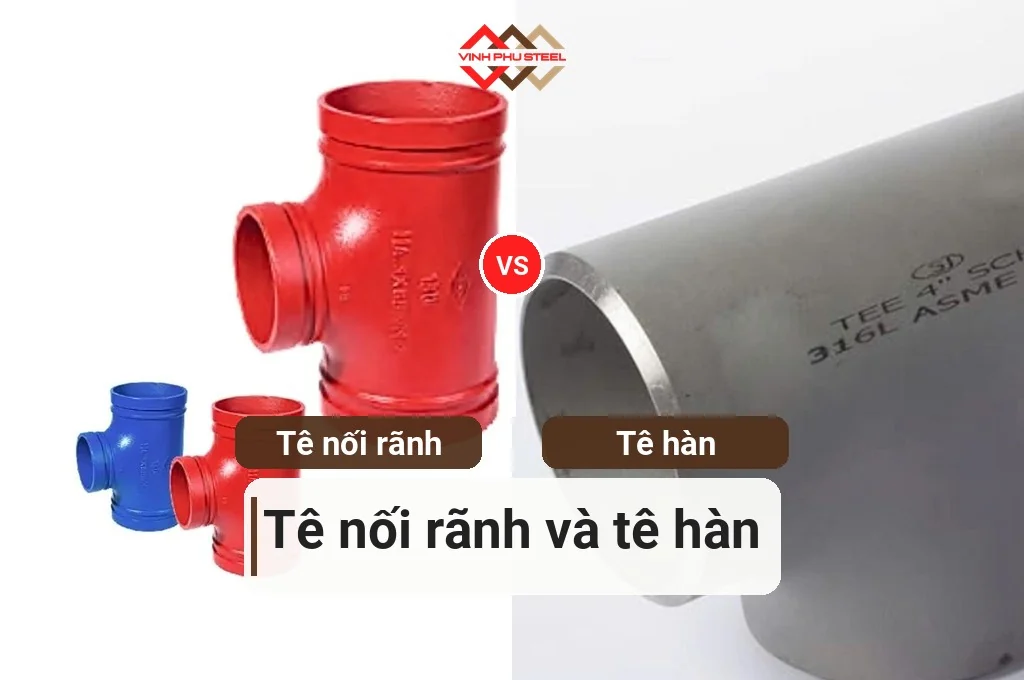
So sánh tê nối rãnh và tê hàn cho thấy hai cách thi công khác nhau: tê nối rãnh lắp nhanh, tháo được, không cần hàn lửa; tê hàn là mối nối cố định, bền cùng tuổi thọ đường ống. Đường ống PCCC, chiller và cấp nước trong toà nhà đang vận hành thường nghiêng về nối rãnh, còn ống inox nghiêng về hàn. Bài này đặt hai loại cạnh nhau theo từng tiêu chí.
1. tê nối rãnh và tê hàn khác nhau ở đâu?
Hai loại tê đều chia một đường ống thành nhánh chữ T. Khác biệt nằm ở cách liên kết với ống. Tê nối rãnh có đầu gia công rãnh; đầu ống cũng được cán hoặc cắt rãnh, rồi hai bên ghép bằng khớp nối rãnh gồm vỏ hai nửa, gioăng và bu lông. Không có mối hàn nào. Tê hàn có đầu vát mép, đặt sát ống và hàn thành một khối kim loại liền.
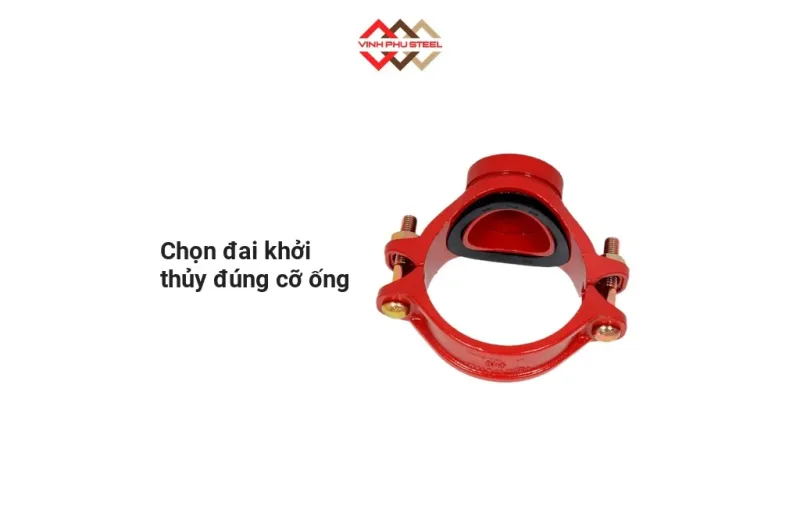
Trong nhóm nối rãnh, quý khách sẽ gặp ba kiểu. Tê đều có ba đầu rãnh cùng cỡ. Tê giảm, còn gọi tê thu, có nhánh nhỏ hơn thân. Tê cơ khí (mechanical tee) kẹp lên thân ống đã khoan lỗ, nhánh ra là rãnh hoặc ren, nên đường ống chính không phải cắt rời. Nhóm tê hàn thường là tê đều và tê giảm bằng thép carbon hoặc inox, sản xuất theo kích thước của tiêu chuẩn ASME B16.9.
Tóm tắt nhanh
- Cần lắp nhanh, tháo được, hạn chế hàn lửa trong toà nhà: ưu tiên tê nối rãnh.
- Cần mối nối cố định, ống inox hoặc đường ống đi ngầm: ưu tiên tê hàn.
- So chi phí cả hệ thống, gồm công thợ, khớp nối và kiểm tra mối hàn, không chỉ giá một chiếc tê.
- Tê, khớp nối và ống nối rãnh phải cùng một hệ rãnh; mối hàn phải do thợ có tay nghề làm và được kiểm tra.
2. lắp đặt tê nối rãnh và tê hàn: khác nhau ở công đoạn nào
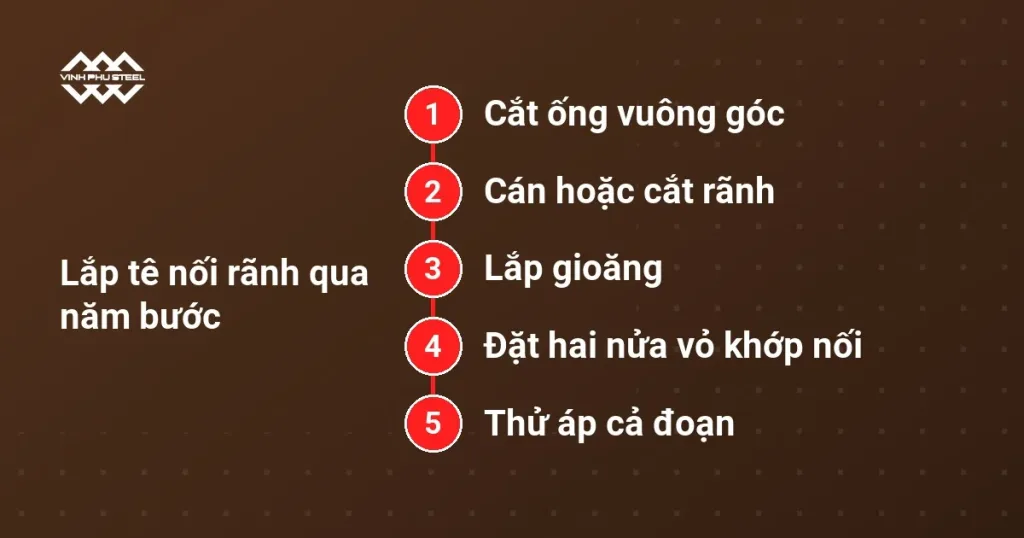
Nối rãnh là quy trình cơ khí. Thợ không cần máy hàn, nhưng cần máy cán rãnh hoặc cắt rãnh và dụng cụ siết bu lông. Một đầu tê nối rãnh đi qua năm bước sau.
- Cắt ống vuông góc và làm sạch đầu ống, bavia phải được mài hết.
- Cán hoặc cắt rãnh đúng kích thước rãnh mà hãng khớp nối quy định.
- Lắp gioăng lên hai đầu cần ghép, bôi mỡ bôi trơn chuyên dùng cho gioăng.
- Đặt hai nửa vỏ khớp nối vào rãnh, siết bu lông luân phiên hai bên cho đều.
- Thử áp cả đoạn theo yêu cầu của hồ sơ thiết kế được duyệt.
Tê hàn đi theo quy trình luyện kim. Ống được cắt vuông, vát mép, gá tê đúng tâm, hàn nhiều lớp, làm sạch xỉ rồi kiểm tra mối hàn. Ống inox thường hàn TIG, sau đó phải tẩy màu nhiệt và thụ động hoá bề mặt để mối hàn không thành điểm gỉ đầu tiên. Mối hàn thiếu ngấu hay rỗ khí là lỗi khó thấy bằng mắt thường; nhiều khi chỉ lộ ra lúc thử áp.
Ở công trình đang sử dụng, thợ hàn còn phải xin phép hàn lửa, che chắn tia lửa và bố trí người canh. Với nối rãnh, phần việc này gần như không có.
3. bảng so sánh tê nối rãnh và tê hàn theo tiêu chí
Bảng dưới gom tám tiêu chí người mua vật tư hay hỏi nhất khi phải chốt kiểu nối cho một đoạn ống.
| Tiêu chí | Tê nối rãnh | Tê hàn |
|---|---|---|
| Cách liên kết | Khớp nối rãnh, gioăng, bu lông | Mối hàn, vát mép hai đầu |
| Dụng cụ và thợ | Máy cán rãnh, dụng cụ siết; thợ cơ khí | Máy hàn, vật tư hàn; thợ hàn có tay nghề |
| Tốc độ lắp | Nhanh, ít công đoạn phụ | Chậm hơn: vát mép, hàn, làm sạch, kiểm tra |
| Hàn lửa tại công trình | Không cần | Cần xin phép, che chắn, người canh |
| Tháo và sửa | Tháo khớp là ra, lắp lại được | Phải cắt, hàn lại, thử áp lại |
| Rung và lệch tâm nhẹ | Khớp mềm hấp thụ được một phần | Mối cứng, truyền toàn bộ ứng suất |
| Chi tiết đi kèm | Khớp nối, gioăng, bu lông | Que hoặc dây hàn, khí bảo vệ với inox |
| Vật liệu ống hợp nhất | Thép mạ kẽm, thép đen đủ dày để cán rãnh | Thép carbon, inox |
Nguồn: tài liệu kỹ thuật phổ biến của nhà sản xuất khớp nối rãnh và phụ kiện hàn, tổng hợp ngày 03/11/2026.
4. độ kín, chịu áp và bảo trì: mối nối nào đáng tin hơn?
Mối hàn đúng kỹ thuật cùng bản chất kim loại với ống, nên sau khi thử áp đạt thì hiếm khi có bất ngờ. Rủi ro nằm ở khâu thi công: thiếu ngấu, rỗ khí, cháy lớp mạ. Còn mối nối rãnh kín nhờ gioăng ép vào rãnh. Chất lượng của nó phụ thuộc loại gioăng, kích thước rãnh và lực siết đều của bu lông.
Rò rỉ ở mối nối rãnh thường đến từ ba lỗi quen thuộc: rãnh cán sai kích thước, gioăng bị kẹp lệch khi ghép, bu lông siết không đều hai bên. Cả ba tránh được nếu làm đúng quy trình và kiểm từng mối trước khi thử áp.
Chọn kiểu nối theo vòng đời của đường ống, không theo giá phụ kiện lúc mua: đường ống còn phải sửa nhiều lần thì khả năng tháo lắp đáng giá hơn một mối nối cố định.
Về khả năng chịu áp, đừng suy từ hình dáng phụ kiện. Áp làm việc tối đa nằm trong catalogue của hãng, dòng PCCC thường kèm chứng nhận UL hoặc FM. Công trình PCCC cần phụ kiện đúng chứng nhận mà hồ sơ thiết kế được duyệt yêu cầu. Tê hàn thì đi theo cấp bền và độ dày thành ống (SCH) của đường ống cần nối.
Về bảo trì, nối rãnh thắng rõ. Thay một van hay một đoạn ống chỉ cần tháo hai khớp. Với đường ống hàn, cùng việc đó là cắt ống, hàn lại và thử áp lại.
Cùng một hệ rãnhRãnh trên ống, tê và khớp nối phải cùng hệ kích thước của hãng. Rãnh lệch chuẩn làm vỏ khớp ngồi không khít, dễ tuột hoặc rò khi lên áp. Hỏi hãng bản vẽ rãnh trước khi đặt máy cán.
5. vật liệu ống: thép mạ kẽm, thép đen hay inox
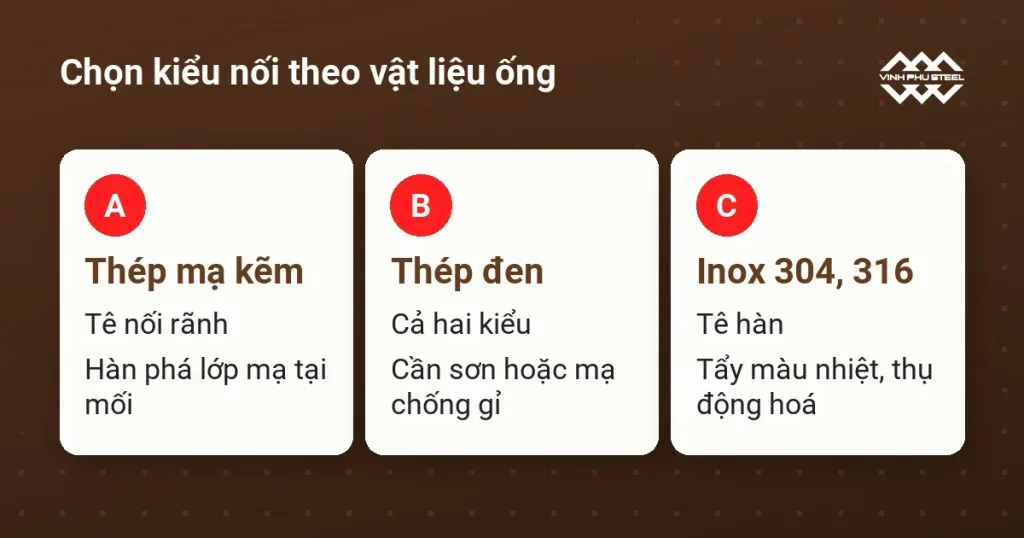
Vật liệu ống quyết định phần lớn lựa chọn. Hàn lên ống thép mạ kẽm làm cháy lớp kẽm quanh mối hàn; chỗ đó phải được phủ lại bằng sơn giàu kẽm, nếu không gỉ sẽ bắt đầu từ chính mối nối. Nối rãnh giữ nguyên lớp mạ của ống và phụ kiện, nên là cách làm quen thuộc với ống mạ kẽm của hệ PCCC và cấp nước.
Ống inox nghiêng về tê hàn. Inox hàn TIG và xử lý mối hàn đúng cách cho bề mặt đồng đều, sạch, hợp hệ thực phẩm, hoá chất nhẹ và nước tinh khiết. Quý khách cần phụ kiện cho đường ống loại này có thể xem nhóm phụ kiện hàn inox 304, 316, 201; đoạn nối ngắn thì có măng sông inox và măng xông nối ống. Thép đen sau khi gia công cần lớp chống ăn mòn, ví dụ gia công mạ kẽm trước khi lắp.
| Vật liệu ống | Kiểu nối hợp | Lưu ý |
|---|---|---|
| Thép mạ kẽm | Tê nối rãnh | Hàn phá lớp mạ tại mối, phải phủ kẽm lại |
| Thép đen | Cả hai kiểu | Cần sơn hoặc mạ chống gỉ; nối rãnh cần ống đủ dày để cán rãnh |
| Inox 304, 316 | Tê hàn | Tẩy màu nhiệt, thụ động hoá sau hàn |
Nguồn: tài liệu kỹ thuật phổ biến về hàn và nối ống, tổng hợp ngày 03/11/2026.
6. chi phí: so giá phụ kiện hay so cả hệ thống?
Giá một chiếc tê chỉ là phần nhìn thấy. Tê nối rãnh phải đi cùng khớp nối, gioăng và bu lông. Tê hàn đi cùng vật tư hàn, công thợ hàn và khâu kiểm tra mối hàn. Một bên bớt công lắp và hàn lửa, một bên bớt phụ kiện. Con số thật chỉ ra khi tính cả đoạn ống.
- Số mối nối: mỗi tê nối rãnh cần ba khớp, mỗi tê hàn cần ba mối hàn.
- Công thợ: thợ hàn có tay nghề thường khan hơn và đắt hơn thợ lắp khớp.
- Thiết bị: máy cán rãnh cho nối rãnh; máy hàn, vật tư hàn, tẩy mối hàn cho tê hàn.
- An toàn: hàn lửa trong toà nhà cần giám sát, che chắn, người canh.
- Kiểm tra: mối hàn có thể phải kiểm không phá huỷ; khớp rãnh kiểm bằng mắt và thử áp.
- Sửa chữa về sau: nối rãnh tháo lắp lại, mối hàn phải cắt đi làm lại.
Giá chưa gồm hết chi phíGiá tê nối rãnh và tê hàn đổi theo cỡ, vật liệu, hãng và số lượng. Gửi danh sách vật tư để Vinh Phú báo giá giao tại Hà Nội, không nên ước tính theo giá một chiếc.
7. nên chọn tê nối rãnh hay tê hàn cho từng tình huống?
Kết luận ngắn: nhìn vào tình huống thi công trước, giá sau. Bảng so sánh dưới đây xếp theo điều kiện hay gặp ở công trình miền Bắc.
| Chọn tê nối rãnh khi | Chọn tê hàn khi |
|---|---|
| Cải tạo hoặc mở rộng đường ống trong toà nhà đang hoạt động | Đường ống mới, đi ngầm hoặc đi trần kín, ít khi phải đụng lại |
| Không thể xin phép hàn lửa hoặc thiếu thợ hàn | Có đội hàn tay nghề và quy trình kiểm tra mối hàn |
| Ống thép mạ kẽm cần giữ nguyên lớp mạ | Ống inox cần mối nối liền, bề mặt sạch |
| Cần tháo van, bơm hoặc đoạn ống để bảo trì định kỳ | Mối nối cố định, chịu ứng suất và rung trong thời gian dài |
Kết luận: hệ PCCC, chiller và cấp nước trong toà nhà đang vận hành thường chọn nối rãnh; đường ống inox và đường ống cố định lâu dài chọn hàn.
Hai kiểu hoàn toàn có thể dùng chung trong một công trình. Trục chính hàn, nhánh rẽ vào tầng nối rãnh là cách phân chia khá thường gặp. Điều cần giữ là thống nhất hệ rãnh ở phần nối rãnh và có đầu chuyển hoặc mặt bích ở chỗ hai hệ gặp nhau.
8. kiểm gì khi nhận tê nối rãnh và tê hàn tại công trình
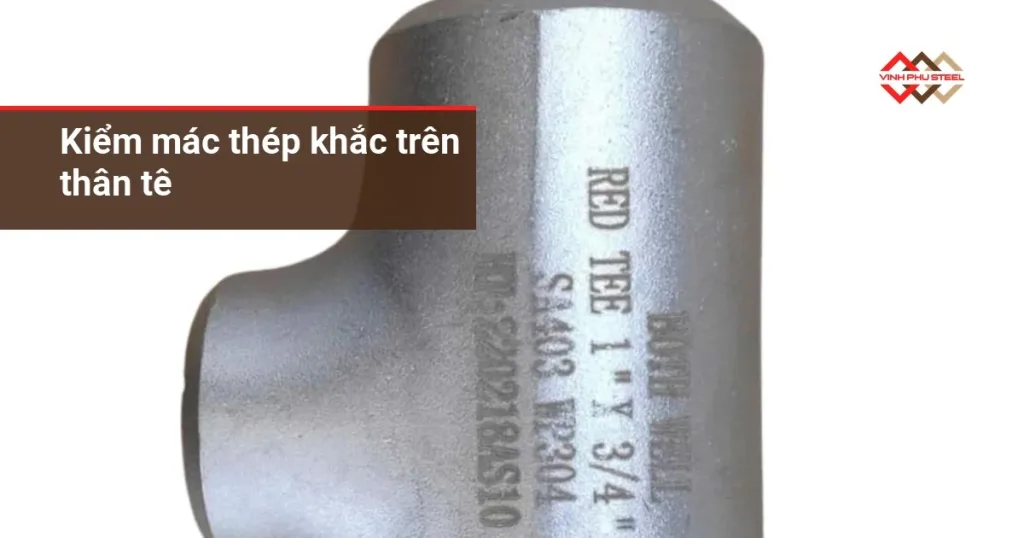
Kiểm lúc nhận hàng rẻ hơn nhiều so với tháo ra làm lại sau khi lắp. Mỗi lô nên được xem theo danh sách sau.
- Kiểu kết nối: đúng loại tê đều, tê giảm hay tê cơ khí; đúng đầu rãnh, ren hoặc vát mép như hồ sơ.
- Cỡ DN và nhánh: đo lại cỡ thân và cỡ nhánh, nhất là với tê giảm.
- Vật liệu: mác thép hoặc loại inox khớp đơn đặt hàng, có chứng chỉ xuất xưởng của lô.
- Chứng nhận: hàng PCCC có chứng nhận hoặc tài liệu kiểm định theo yêu cầu thiết kế.
- Bề mặt: lớp mạ đều, không bong; thân đúc không rỗ, không nứt; đầu vát mép không móp.
- Phụ kiện đi kèm: khớp nối, gioăng và bu lông đủ bộ cho phần nối rãnh.
Gioăng cũng cần xem loại. Gioăng EPDM hợp hệ nước; môi chất có dầu thì cần gioăng khác, vì vậy hỏi rõ môi chất của đường ống trước khi đặt.
9. mua tê nối rãnh, tê hàn và phụ kiện đi kèm giao tại Hà Nội
Danh mục thiết bị PCCC của Thép Vinh Phú có tê, khớp nối rãnh và nhiều phụ kiện cùng hệ. Phụ kiện hàn inox nằm ở nhóm riêng. Khi cần báo giá, quý khách gửi cho chúng tôi kiểu kết nối, cỡ DN, vật liệu, số lượng và địa điểm công trình. Hàng giao nội thành Hà Nội và các tỉnh lân cận từ kho Văn Điển.
Giá thay đổi theo thời điểm, hãng và số lượng, nên cách chắc chắn là gọi hoặc nhắn Zalo để nhận báo giá cho đúng đơn hàng.
10. câu hỏi thường gặp
Tê nối rãnh có dùng được cho đường ống nước không?
Được. Hệ nước sạch, nước cấp và nước PCCC là nơi nối rãnh dùng nhiều. Điều cần chọn đúng là gioăng và kích thước rãnh; hỏi hãng về nhiệt độ làm việc và môi chất trước khi đặt hàng.
Có thể nối tê hàn vào ống đã cán rãnh không?
Có, qua đầu chuyển hoặc mặt bích ở chỗ hai hệ gặp nhau. Người thiết kế cần ghi rõ vị trí chuyển tiếp để thợ không phải hàn trực tiếp lên đoạn ống đã có rãnh.
Tê cơ khí có thay được tê đều nối rãnh không?
Tuỳ nhánh. Khi chỉ cần rẽ một nhánh nhỏ từ ống chính đã lắp xong, tê cơ khí tiết kiệm việc cắt ống. Nhánh gần bằng cỡ ống chính thì dùng tê đều hoặc tê giảm.
Công trình đang vận hành có nên hàn thêm nhánh không?
Chỉ khi xin được phép hàn lửa và có biện pháp che chắn, người canh. Thêm nhánh bằng tê cơ khí hoặc tê nối rãnh giảm hẳn rủi ro cháy, vì không có tia lửa hàn.
Tê hàn inox cần xử lý gì sau khi hàn?
Mối hàn cần được làm sạch xỉ, tẩy màu nhiệt và thụ động hoá bề mặt. Bỏ bước này, vùng quanh mối hàn dễ ố vàng và gỉ về sau dù ống là inox 304 hay 316.
Cần báo giá tê nối rãnh hoặc tê hàn giao tại Hà Nội?
Gọi hoặc nhắn Zalo 0933.710.789 — gửi kiểu kết nối, cỡ DN, vật liệu và số lượng để nhận báo giá.
Cập nhật 03/11/2026 bởi Thép Vinh Phú.